вид
8 Октября 2026г, Четверг€ — 96.3287, $ — 85.4811

В пятом номере журнала «Вестник арматуростроителя» Николай Феклин рассмотрел особенности выбора технологического оборудования для вакуумно-пленочной формовки.
Внедрение принципиально новых технологий, обеспечивающих конкурентоспособность литейных производств на базе использования уникального технологического оборудования, должно обеспечивать его адаптацию к действующим условиям производства с учетом его технического оснащения и существующего квалификационного состава работников.
Как правило, для решения данной задачи требуется учет множества факторов. Основная цель – найти баланс между технологическими возможностями, экономическими показателями и реальными условиями производства.
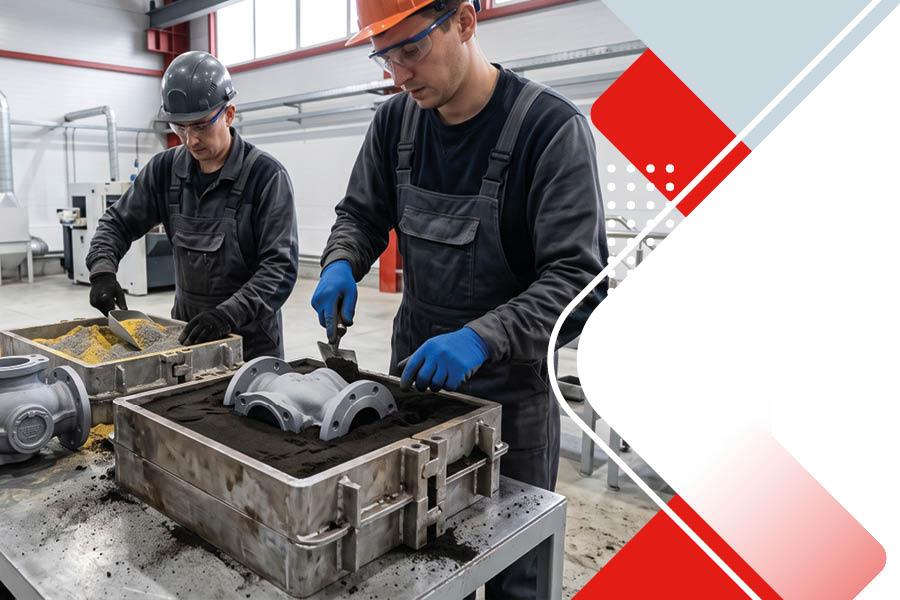
Одну из самых мало изученных и самых перспективных технологий – вакуумно-пленочную формовку (ВПФ) – чаще всего задействуют при производстве ответственных отливок, сложных корпусных деталей, тонкостенных изделий с высокими требованиями к прочности и размерной точности.
На сегодняшний день существует широкий ряд предложений технологического оборудования как отечественных, так и зарубежных производителей, позволяющих осуществить выбор наиболее подходящего для условий конкретного производства.
Рассмотрим особенности и порядок подбора такого оборудования для этого специфичного способа формовки и в доступной форме опишем существующие нюансы.
Для начала нужно понимать:
• что и в каких объемах вы планируете выпускать;
• размеры имеющихся доступных производственных площадей, незадействованных мощностей и других ресурсных ограничений.
1. Сердцем любого литейного предприятия является плавильное оборудование, его реальная (не расчетная) возможность получения определенных объемов жидкого расплава в единицу времени. И если вы не планируете установку дополнительных плавильных агрегатов, то одной из отправных точек отбора нового оборудования будет показатель получения фактического объема жидкого металла.
2. Другой отправной точкой отбора является номенклатура отливок, уже выпускаемая либо планируемая к производству. Укрупненная проработка литейных технологий на основные позиции отливок с учетом выбранной технологии (ВПФ) позволит определить:
• возможные минимальные габариты опок и их вероятный разъем – горизонтальный или вертикальный;
• расчетную металлоемкость формы.
Имея данные по объему и цикличности выдачи жидкого расплава и расчетной металлоемкости формы, можно определить предполагаемую производительность оборудования.
Особо хочется остановиться на проработке литейных технологий, что крайне важно при массовом и крупносерийном производстве ответственных отливок. Любая грубая недоработка, допущенные упрощения и неопытность технолога на подготовительном этапе проработки литейных технологий впоследствии могут привести к постоянным непредвиденным издержкам производства.
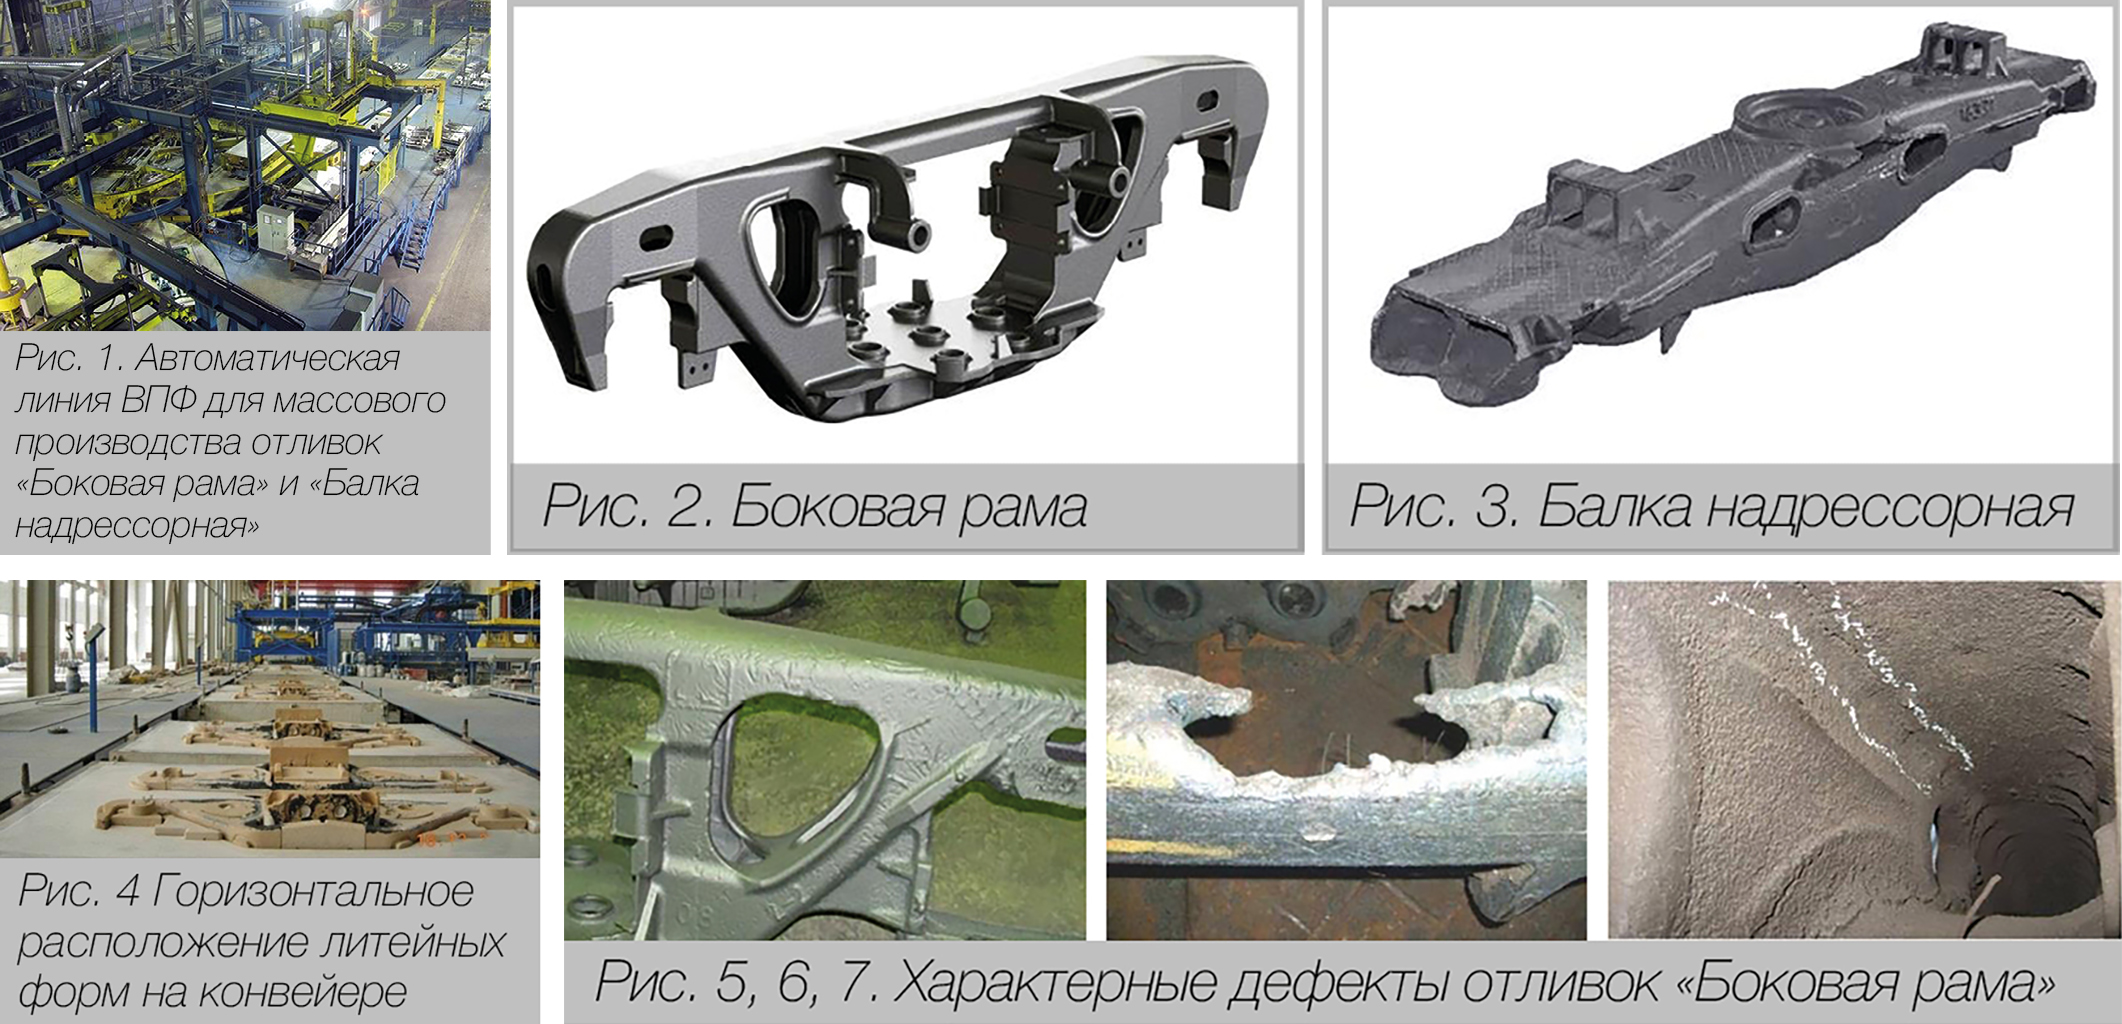
Как наглядный пример – внедрение автоматических высокопроизводительных линий ВПФ (рис. 1) для производства крупногабаритных отливок «Боковая рама» и «Балка надрессорная» (рис. 2, 3) для РЖД.
1. Плавное заполнение формы гарячим расплавом снизу вверх.
2. Предотвращение мгновенного растекания металла внутри формы по плоским поверхностям.
3. Перераспределение гарячего металла вверх по мере заполнения формы.
4. Эффективное удаление газов из стержней и прочее.
В связи с этим для бездефектного формирования отливок «Рама боковая» целесообразно заливку форм производить под наклоном:
• что создаст направленный поток металла и исключит его быстрое растекание по горизонтальным поверхностям;
• обеспечит лучший отвод газов из стержней, исключая воздействие выделяющихся газов на поверхность отливки;
• создаст условия постепенного перераспределения гарячего металла снизу вверх и снизит его влияние на термические узлы отливки.
Технические возможности используемых автоматических линий предназначены только для горизонтального расположения литейных форм (рис. 4), что изначально создает условия формирования различных дефектов в отливках (рис. 5, 6, 7).
Последующие технические и технологические решения, принятые для устранения причин некачественного литья при горизонтальном расположении литейных форм, приводят к существенному усложнению модельной оснастки (рис. 8).
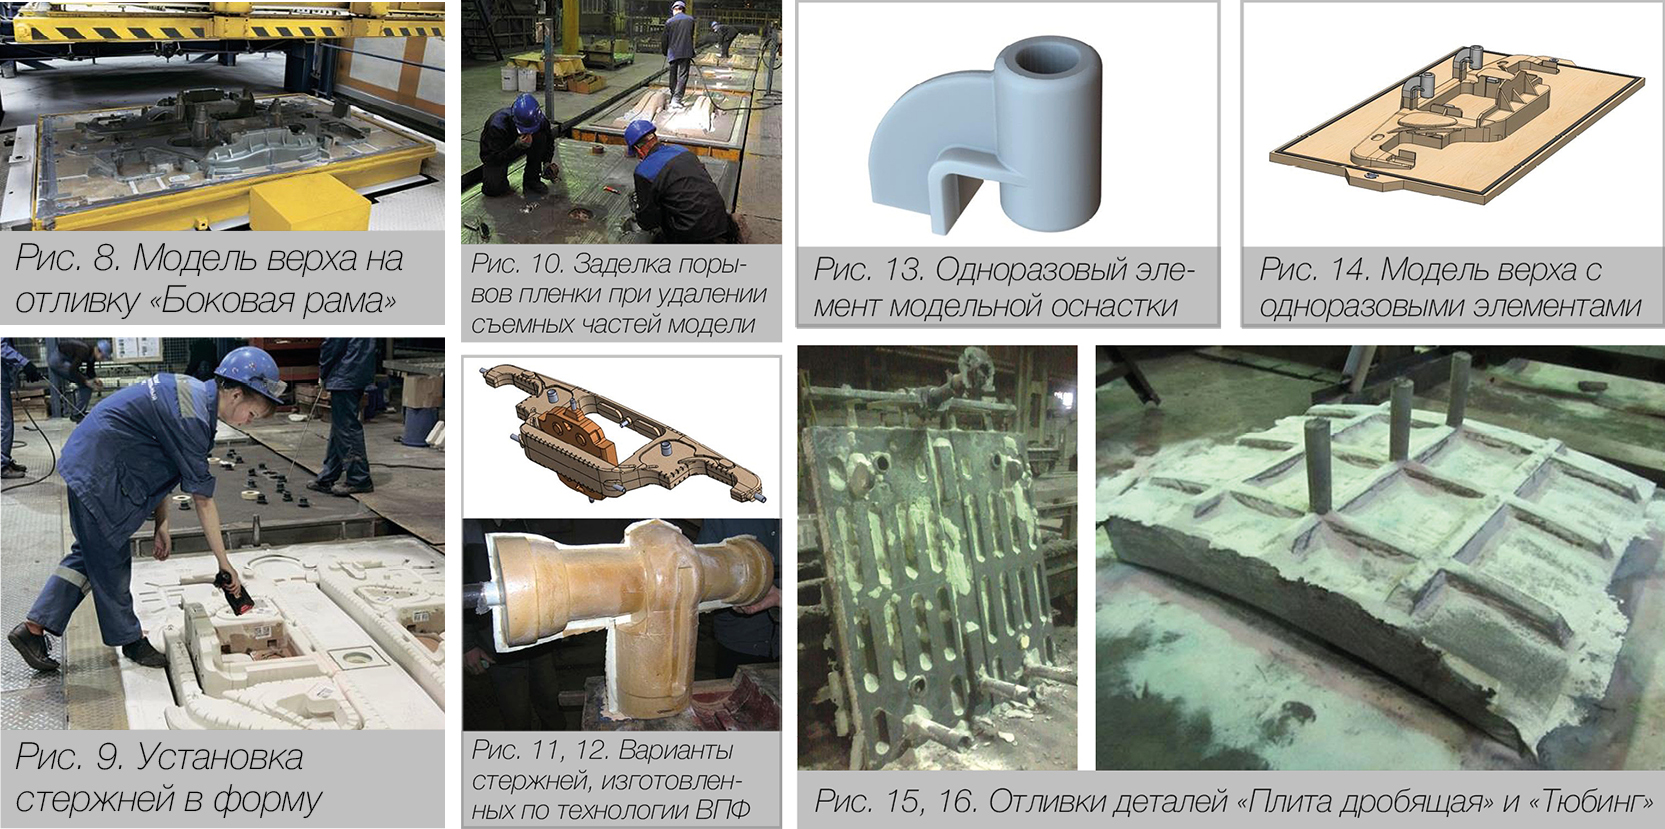
Существующие технологические возможности при разработке литейных технологий на такие виды отливок, особенно при их массовом производстве, изначально могут сократить фактические затраты производства. Применение стержней, изготовленных по иным технологиям, нежели ВПФ (рис. 9), приводят к загрязнению формовочного песка составляющими других формовочных смесей. Накопление синтетических и химических материалов в формовочном песке может приводить к загрязнению фильтровальных сеток вакуумной системы опок, образованию поверхностных и внутренних дефектов отливок. Изготовление стержней по технологии вакуумно-пленочной формовки (рис. 11, 12) позволит уйти от целого ряда проблем с качеством выпускаемой продукции (рис. 7), сократить их цикл производства.
Применение одноразовых модельных элементов модельной оснастки (рис. 13) в верхней части формы (рис. 14) может позволить уйти от использования ряда громоздких стержней, упростить процесс изготовления форм при сохранении качества отливок. Такие элементы, как правило, изготавливаются из пенополистирола, как при литье по газифицируемым моделям.
Более подробно рассмотрим вопрос принятия решений по расчетной производительности оборудования, что крайне важно для определения размера опочной оснастки. При ориентировании производства на выпуск крупногабаритных отливок (рис. 15, 16) размеры опок должны быть привязаны к размеру одной из самых крупных отливок с учетом ее литниковой системы, поэтому производительность должна рассчитываться исходя из металлоемкости формы на максимальную по весу отливку и фактического выпуска жидкого расплава.
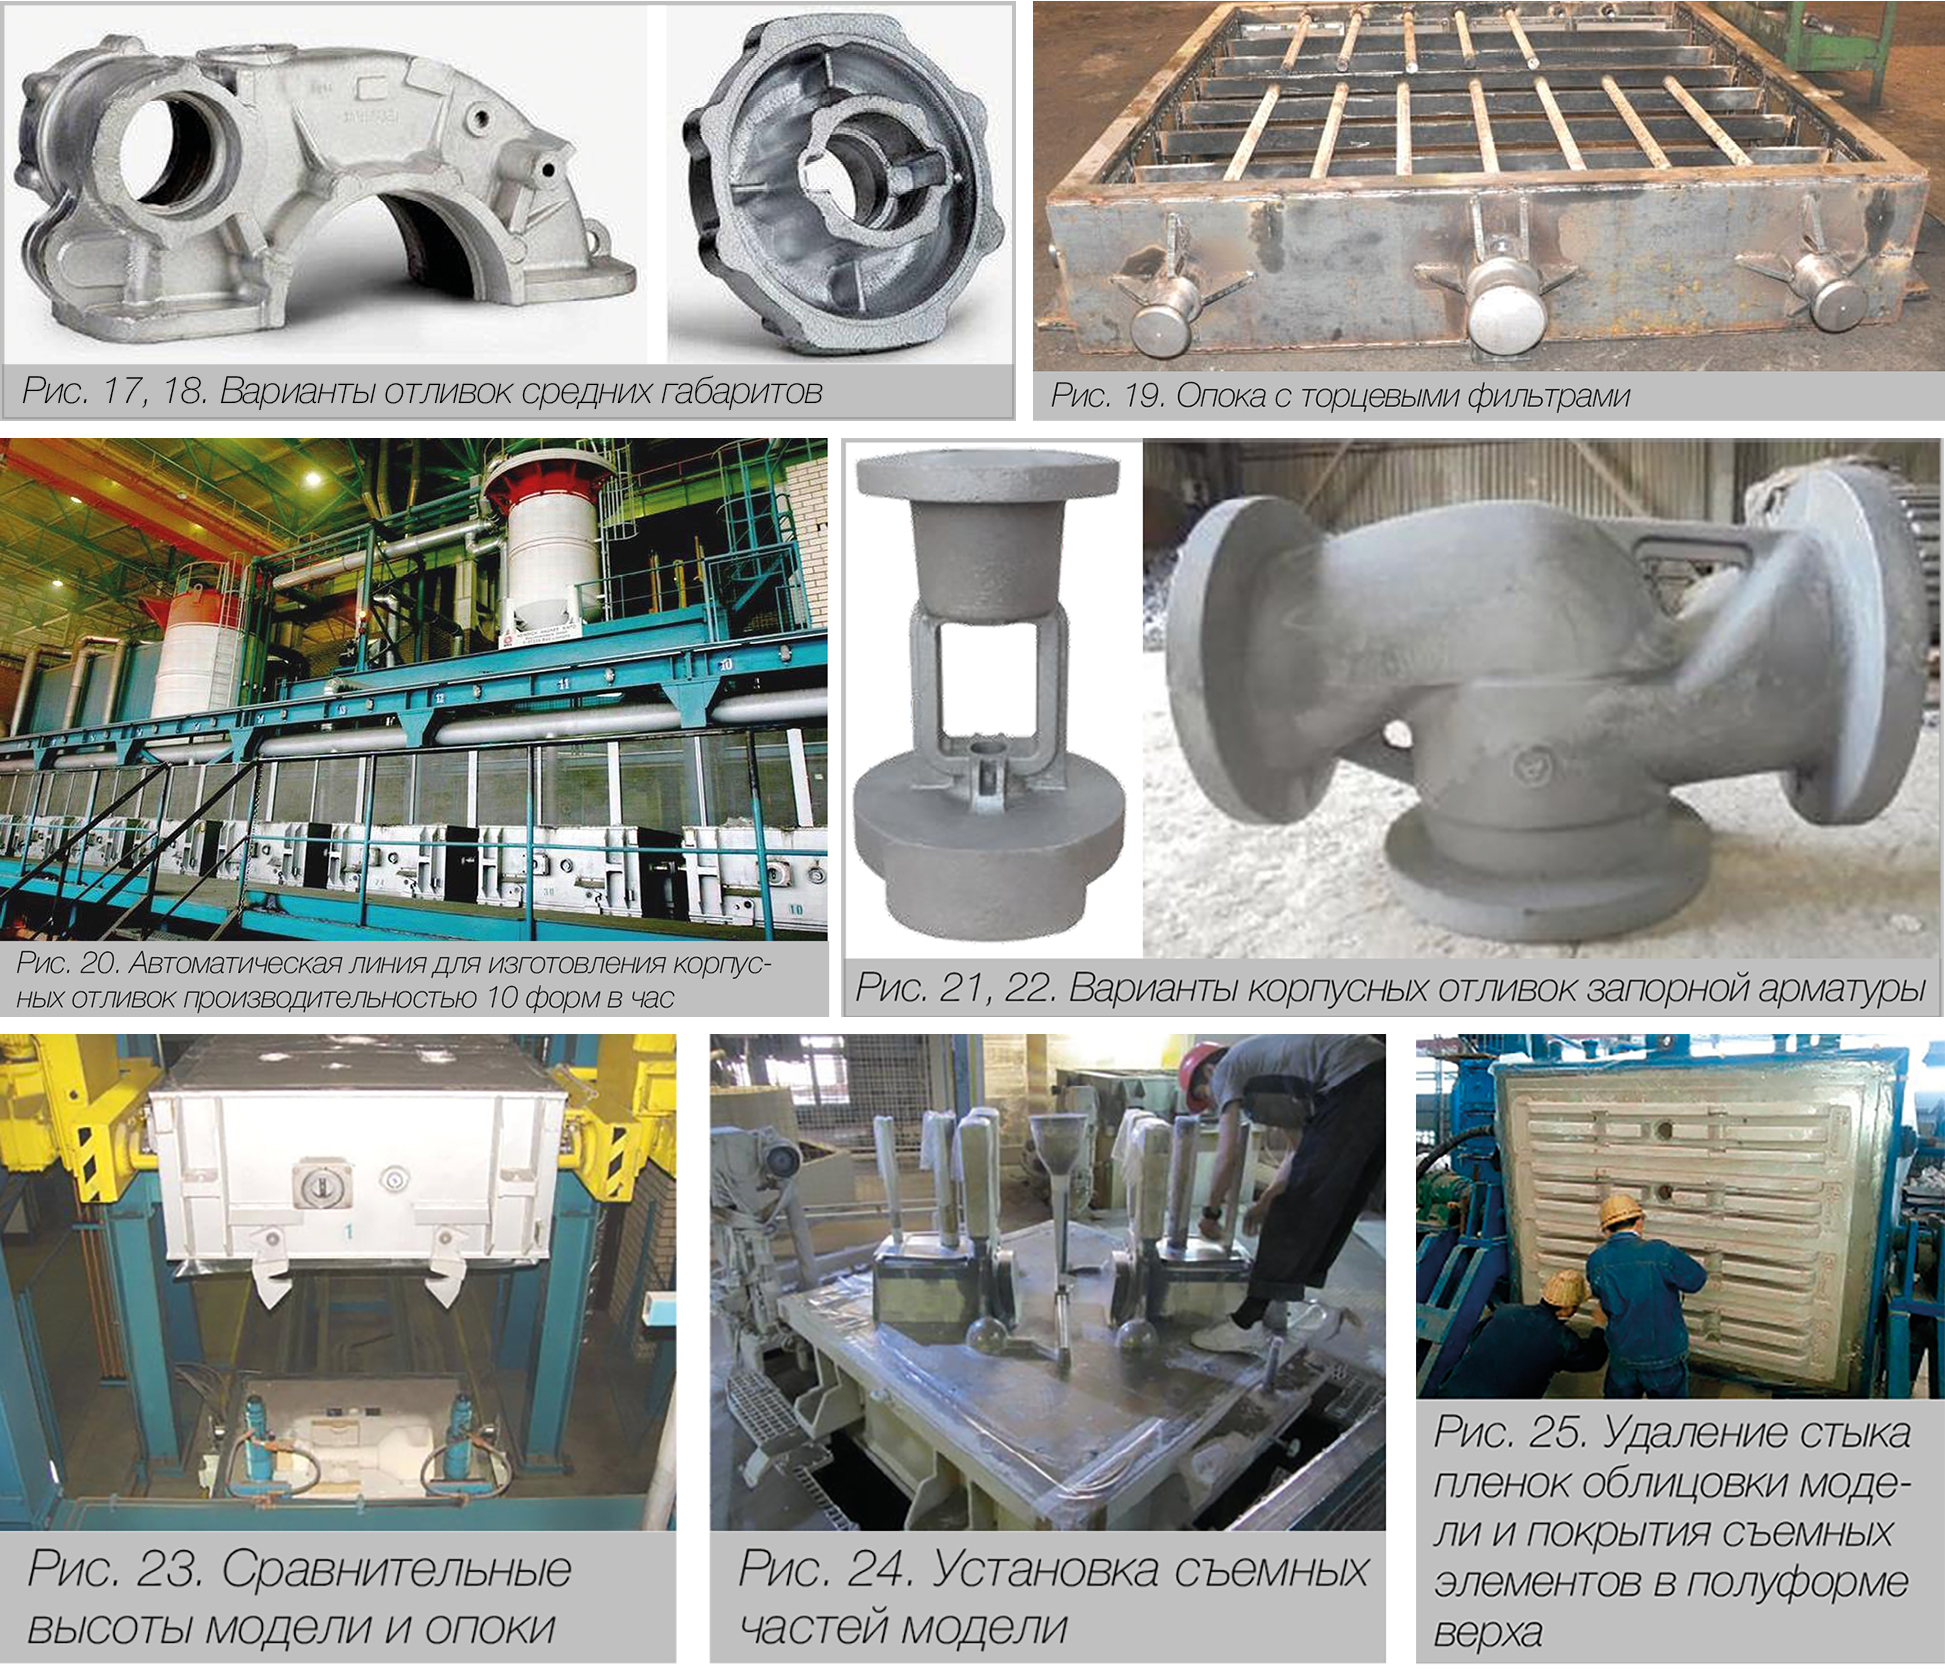
По существующим методикам расчета вакуумной системы опочной оснастки при ширине опоки в свету более 1000 мм рекомендуется устанавливать дополнительные торцевые фильтры (рис. 19), позволяющие поддерживать равномерное разряжение в теле формы, особенно в процессе ее заливки расплавом.
Более крупный размер опок за счет возможности получения сразу нескольких отливок в одной форме позволяет использовать менее производительное оборудование, но есть ряд нюансов:
1. Потребуется установка торцевых фильтров, что в свою очередь:
• значительно увеличит высоту опок и объем формовочного песка на одну форму;
• увеличит массу готовых форм, а это увеличение грузоподъемности, энергоемкости и габаритов оборудования;
• усложнит конструкцию опок, а также возможность использования и размещения в ней модельной оснастки.
2. Появится необходимость использования дополнительных механизмов, таких как кантователь и сборщик форм, траверса и т. п.
3. Усложнится процесс изготовления, сборки и выбивки форм.
4. При невозможности полного контроля процесса заливки разветвленная литниковая система может приводить к хаотичному движению жидкого металла по литниковым каналам, что чревато формированием разнообразных дефектов отливок.
Важными условиями принятия решений при определении высоты опок являются:
• размеры опок в свету, так как при их больших размерах требуется установка торцевых фильтров, что приведет к существенному увеличению объема формовочного песка на форму;
• габариты отливок, предполагаемые к производству на этом оборудовании.
Необходимо сделать анализ предполагаемой номенклатуры отливок и по возможности убрать из него отливки, заметно отличающиеся по наружным габаритам, что позволит максимально снизить размеры опок как по высоте, так и в свету.
Увеличение размеров опок приводит к повышению оборота сыпучего материала, к увеличению мощностей регенерирующего, грузоподъемного и транспортирующего оборудования, а также циклических потерь песка.
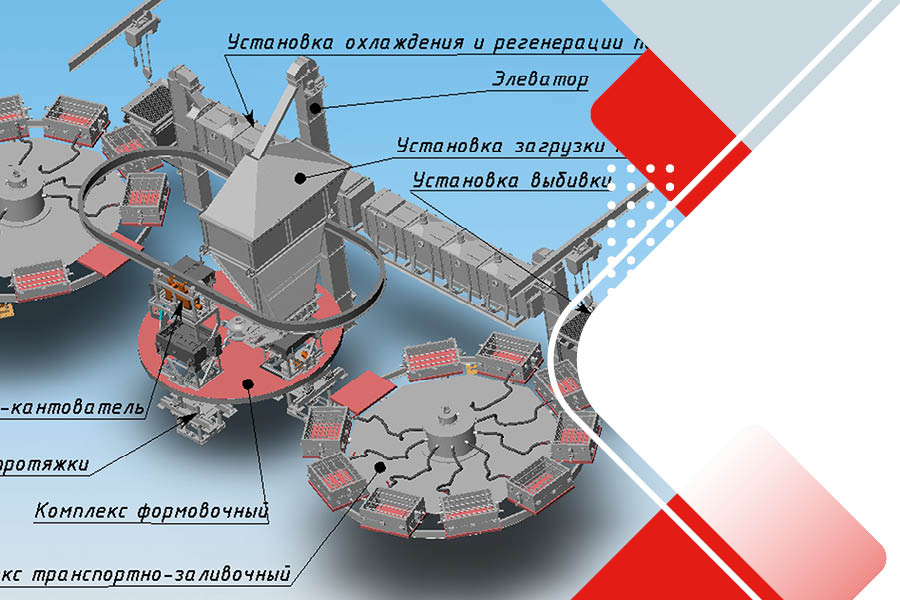
Наглядный пример – автоматическая линия (рис. 20), предназначенная для производства корпусных отливок запорной арматуры (рис. 21, 22).
Высота верхней опоки состаляет 1000 мм (рис. 23), высота нижней опоки – 500 мм. По существующим данным, более 85 % всей наменклатуры выпускаемых предприятием отливок имеет высоту по фланцам до 600 мм, что позволяет использовать верхние опоки высотой не более 500 мм (с торцевыми фильтрами до 600 мм). При высоте верхних опок 1000 мм (вместо возможных 600 мм) существенно увеличен оборот формовочного песка. По расчетам на опоку размером в свету 1500 х 1500 мм, за счет увеличения высоты опоки на 400 мм, в сутки дополнительно требуется 216 куб. м песка. Кроме этого, необходимо применять съемные части модельной оснастки (рис. 24) ввиду невозможности их облицовки пленкой совместно с моделью, что заметно усложняет процесс изготовления форм.
Для понимания трудоемкости использования съемных частей в модельной оснастке:
• первоначально производится покрытие (оборачивание) съемных частей модели синтетической пленкой;
• потом осуществляется облицовка модели синтетической пленкой;
• затем к модели крепятся съемные элементы при помощи скотча (рис. 24);
• после завершения цикла изготовления полуформы верха требуется операция по удалению стыка пленок в местах установки съемных элементов формы (рис. 25).
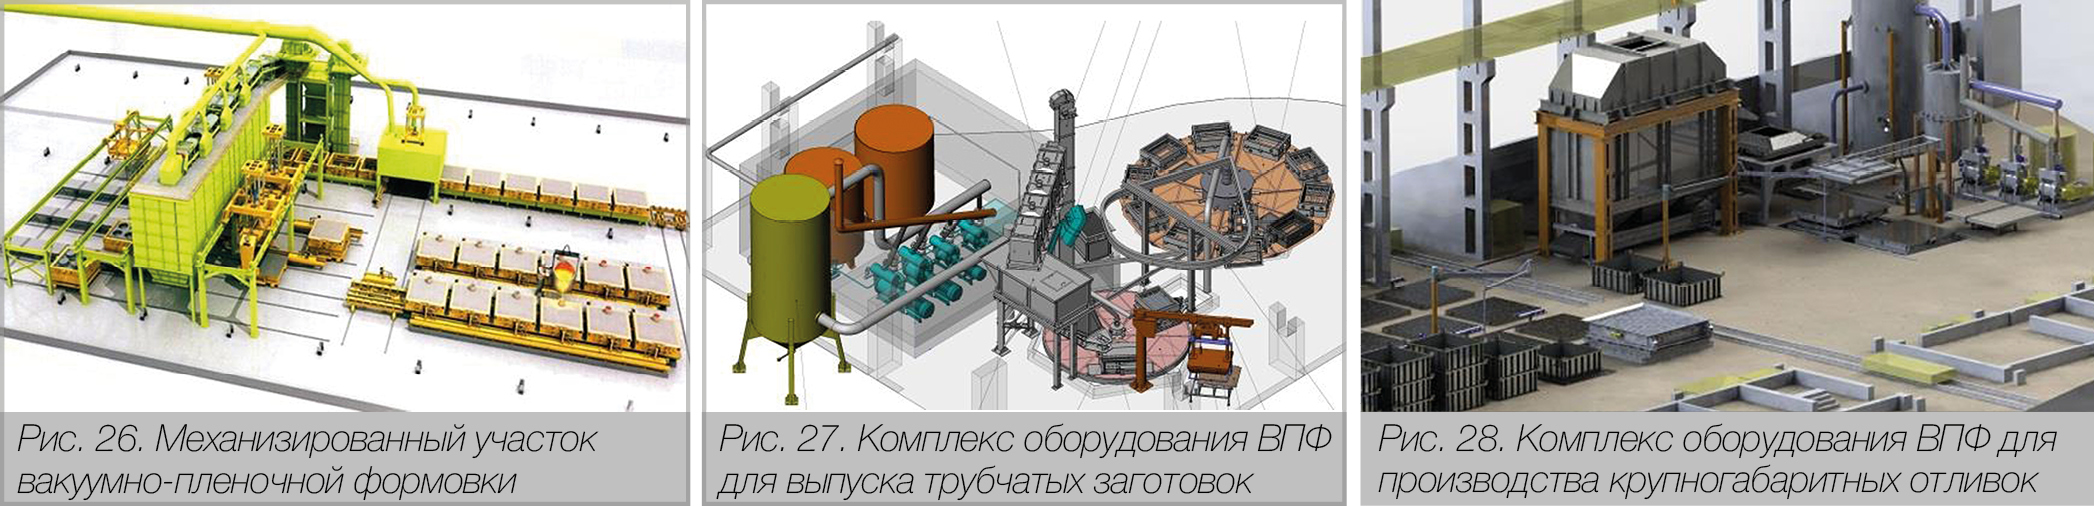
Самое интересное, что крупные по размеру отливки, составляющие от общего объема литейной продукции не более 15 %, выпускаются либо единичными, либо малыми партиями и их изготовление на автоматических линиях экономически нецелесообразно. Для получения таких отливок достаточно механизированного участка с привязкой к производственным мощностям существующей линии.
В процессе отбора оборудования необходимо проанализировать все возможные затраты на его внедрение и эксплуатацию.
Принимая за основу отработанные проектные решения технологического оборудования, эффективно применяемые на других предприятиях (рис. 1,20, 26), необходимо учитывать основные сотавляющие его использования применительно к условиям вашего производства:
• наличие незадействованных производственных площадей под размещение основного технологического оборудования с учетом его концепции планировки и положения вспомогательных участков;
• наличие свободных энергетических ресурсов и их кондиционность;
• соответствие технических характеристик оборудования для выполнения всех специфических операций по изготовлению форм и отливок, исходя из особенностей проработанной технологии на базовые отливки;
• наличие сервисного обслуживания, технической поддержки и т. д.
Любое несоответствие параметров вашего предприятия под принятую модель производства может привести к существенному удорожанию всего проекта и его нерентабельности, к постоянному поиску технических и технологических решений для устранения последствий непродуманных действий.
Существующие производственные комплексы, разработанные и апробированные на других предприятиях, приобретают, как правило, при строительстве новых цехов или заводов, где проектирование самого здания производится на основе общего планировочного решения с привязкой к компоновочной схеме такого оборудования.
Разработка и внедрение технологических комплексов, выполненных по индивидуальным заказам (рис. 27, 28) и отвечающих всем требованиям и существующим ресурсам заказчика, более целесообразно, чем использование уже работающего «у кого-то» оборудования. Главными отличиями такого оборудования от предлагаемых готовых комплексов являются:
• обязательная привязка к имеющимся производственным площадям, транспортным и грузоподъемным механизмам, что приведет к значительному сокращению затрат на строительные работы и на приобретение грузоподъемного и транспортного оборудования;
• полное соответствие его технических возможностей выполнению операций на основе разработанных литейных технологий на детали, планируемые к производству, что исключит последующие технологические доработки и сократит выпуск отливок ненадлежащего качества;
• возможность полного или частичного изготовления оборудования и оснастки за счет внутренних резервов предприятия.
В конечном счете даже при первичных завышенных затратах и сроках на создание такого производства, ориентированного на существующий внутренний потенциал предприятия, последующее снижение организационных, эксплуатационных, технических и технологических издержек производства позволит существенно повысить экономическую эффективность сделанного выбора.
Литература
1. Как выбрать оборудование для литья металлов. – РОССТИПМеталлообрабатывающее оборудование // 28.06.2024, с. 174.
2. Литейное промышленное оборудование. – Металлообработка – 2027 // 11–14 мая.
3. Лавриненко А. Литейные цеха: классификация, технологии и плавильное оборудование. – Литейное производство // 05.12.2018.
4. Оборудование для литейных производств. – Промышленность // https://m-tal.ru/avtomaticheskie-linii/oborudovanie-dlya-litejnyh-proizvodstv/?ysclid=mta3mx3cjb643122865 // 08.02.2025.
5. Оборудование для вакуумно-пленочной формовки. – Современные Литейные Технологии – официальный сайт.

 На производственной площадке АО «ПТПА» побывали будущие сварщики из Пензенского...
 Компания НПО «Регулятор» принимает участие в форуме «Неделя промышленности – 2026»
 Н.Д. Феклин, С.А. Медведчук. Малые литейные производства. Формовка по готовой детали