вид
7 Октября 2026г, Среда€ — 96.0313, $ — 85.7116

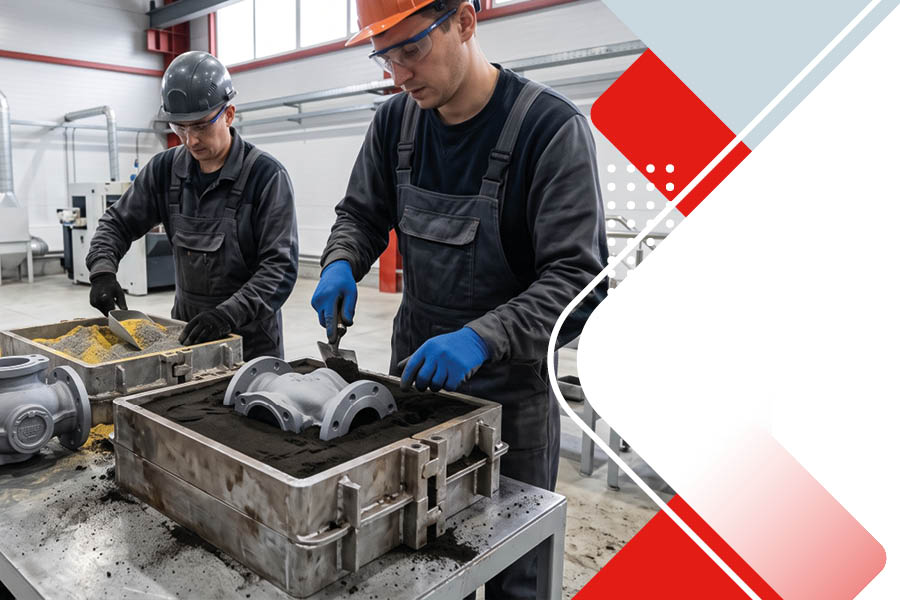
Николай Феклин (директор ООО «ДИНУС-Сталь») и Сергей Медведчук (Государственный университет им. Даля) в совместной статье рассказали о малых литейных производствах.
Все больший интерес в России и за рубежом проявляется к созданию малых литейных производств, ориентированных на изготовление широкой номенклатуры единичных и мелкосерийных партий отливок. Образование таких производств (рис. 1–3) в небольших литейных мастерских или ремонтных участках как отдельных независимых подразделений позволяет при первоначальном незначительном бюджете организовать свой высокорентабельный бизнес.
Особенностями такого производства являются:
1. Получение отливок, различающихся по массе, размерам, конфигурации и материалам.
2. Универсальность используемого оборудования и оснастки.
3. Преобладание ручного труда с частичной механизацией отдельных операций.
4. Гибкость процесса на всех этапах производства литейных форм и отливок.
Минимальные накладные расходы, щадящая система налогообложения, возможность самостоятельного выполнения работ по производству изделий являются основой распространения такого бизнеса.
Сферой деятельности описываемых литейных производств являются:
• изготовление деталей для ремонта оборудования, транспорта и т. д.;
• изготовление небольших партий отливок для сторонних заказчиков (при кокильном производстве – серийное и крупносерийное производство);
• производство уникальных отливок.
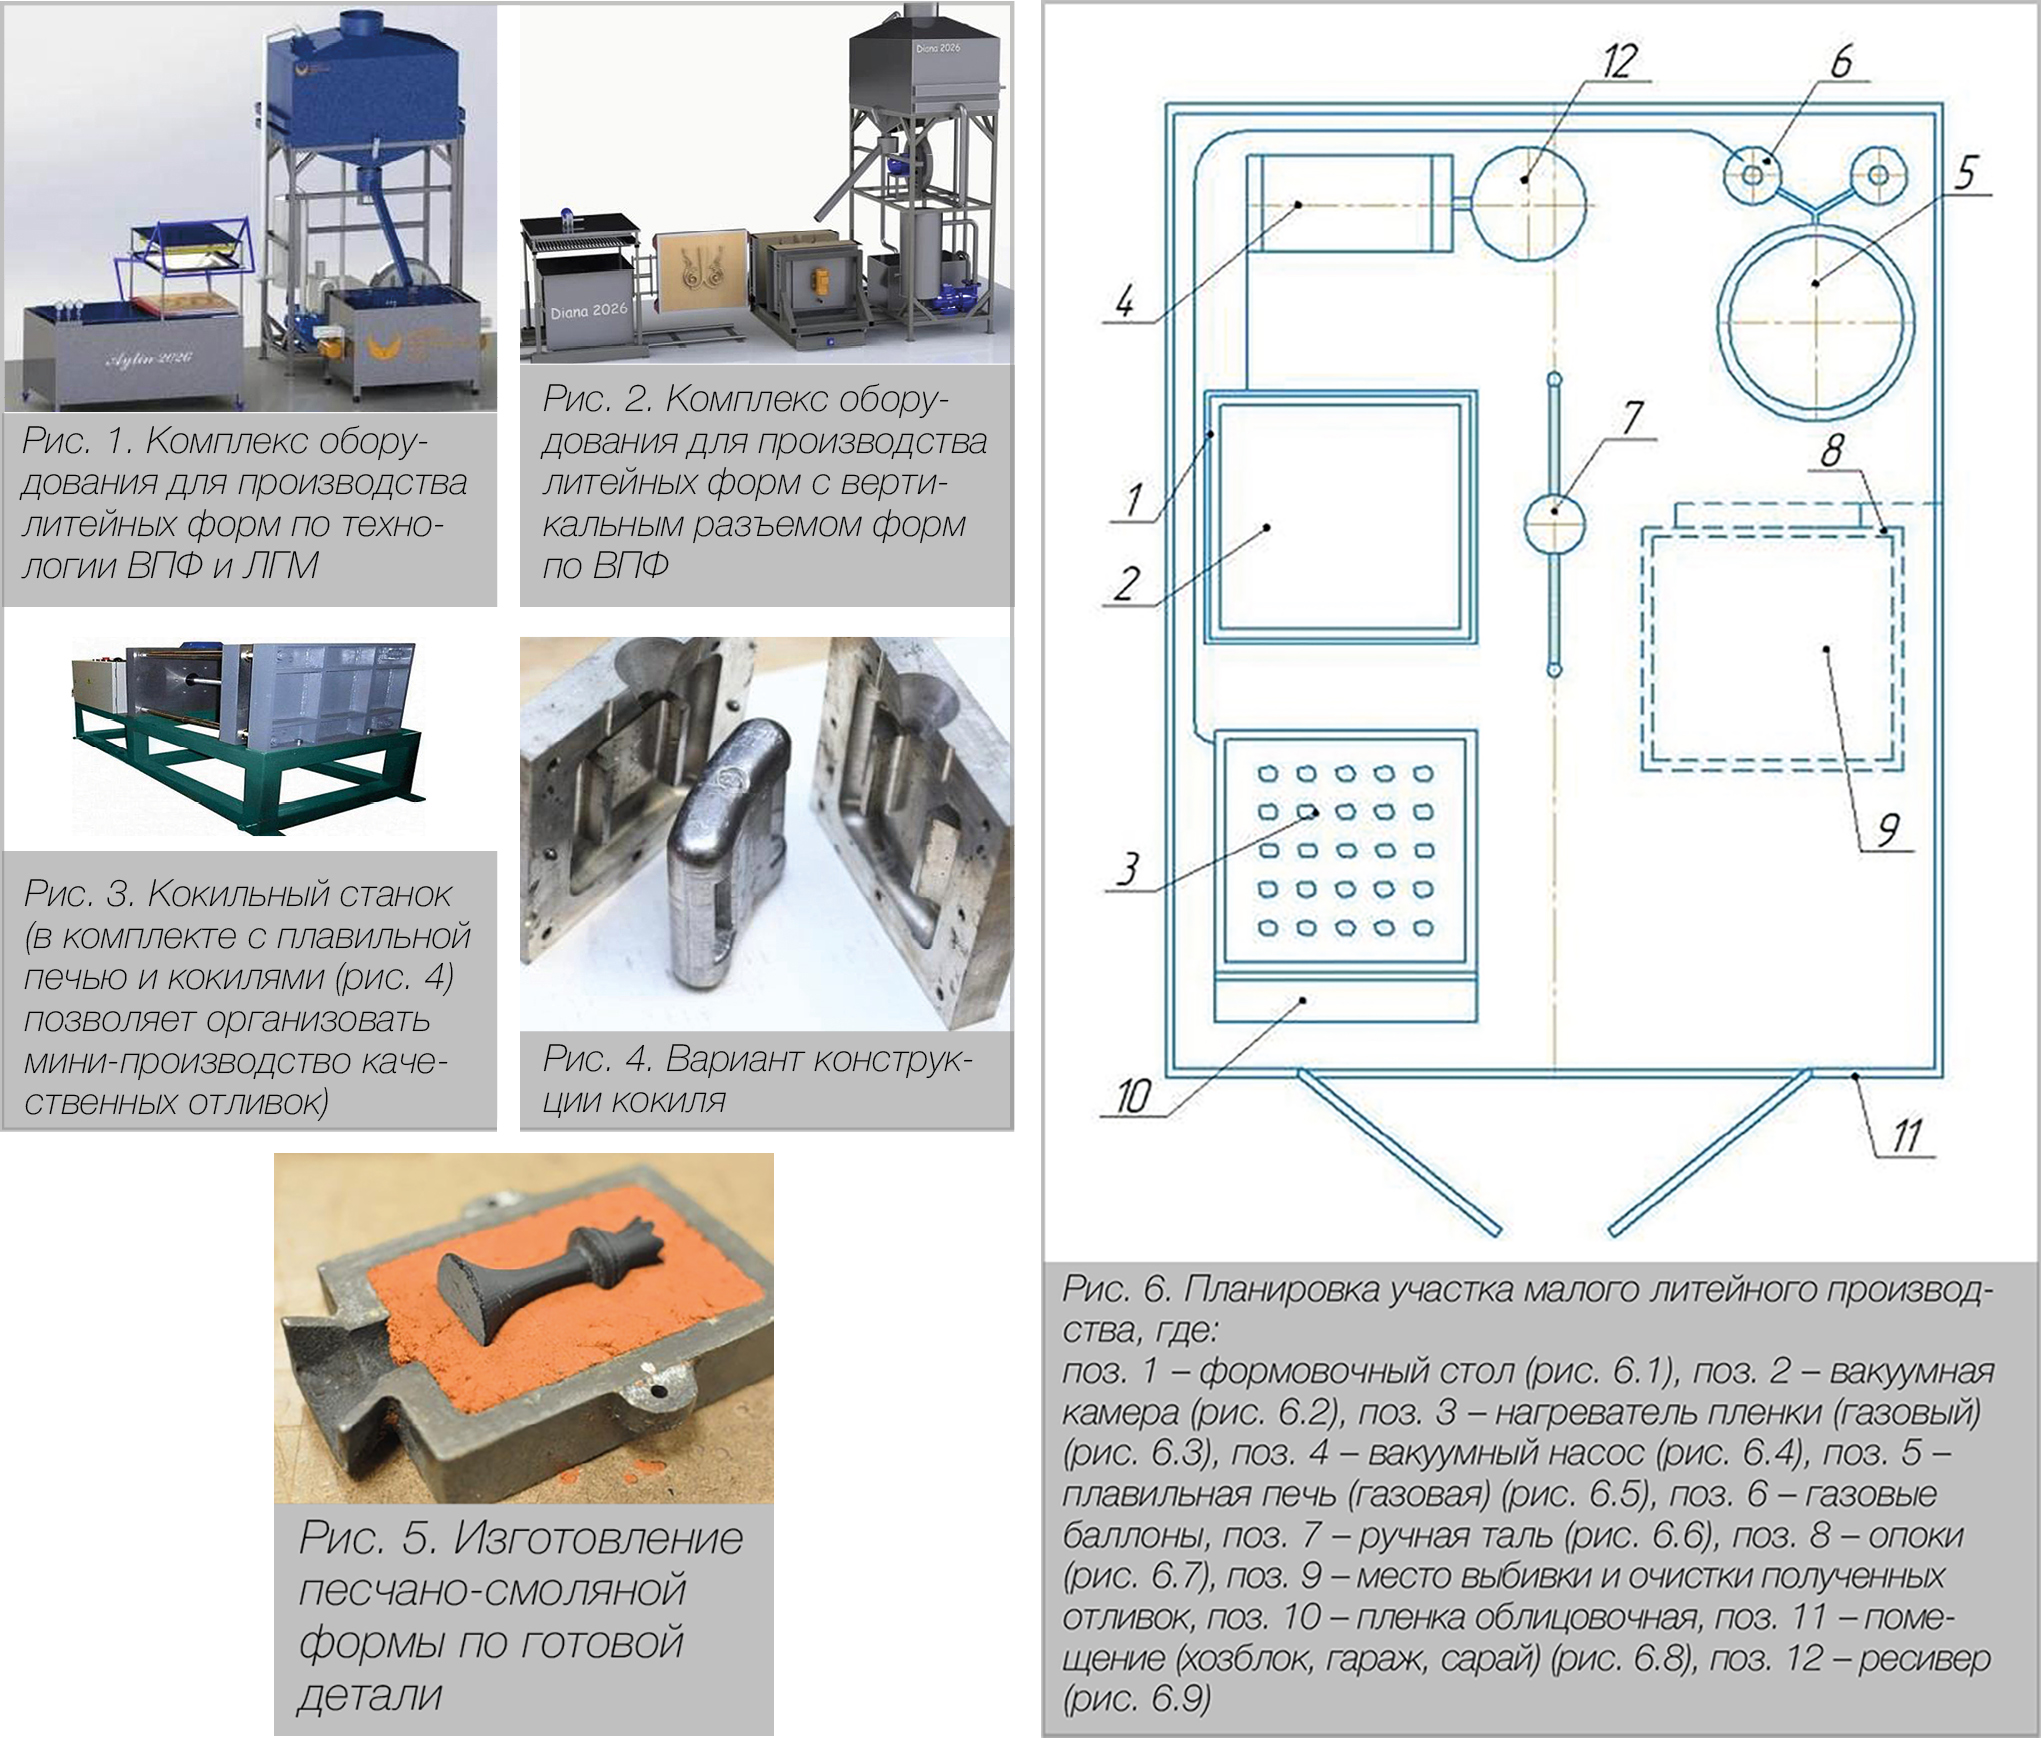
Использование песчано-смоляных и холоднотвердеющих смесей (рис. 5), которые просты в использовании для такого типа производства, может приводить к дополнительным затратам на смесеприготовительное оборудование. При этом усложняется процесс выбивки и очистки готовых отливок, ухудшается экологическая составляющая процесса, что, в свою очередь, ограничивает размещение таких мини-участков в местах нахождения и проживания людей (сараи, гаражи, территории частных и общественных строений).
Известен способ формовки по универсальным модельным плитам, разработанный в проектном институте «ВорошиловградПТИМаш», где форму изготавливают не по классической модели, а по уже готовой отливке, то есть отпечаток создается прямо по поверхности готовой детали. При этом в основе получения литейной формы лежит технология вакуумно-пленочной формовки (ВПФ).
Главные преимущества процесса:
• минимальные вложения на организацию такого производства: необходимы один формовочный стол, комплект опок, модельный ящик для песка, плавильная печь, нагреватель пленки и вакуумный насос с ресивером (рис. 6);
• не нужно разрабатывать и изготавливать модельную оснастку;
• получение сложных по конфигурации отливок, близких по точности к готовой детали, с минимальной механической обработкой;
• экологически безопасное производство;
• возможность использования поломанных или изношенных деталей в качестве моделей;
• выполнение всех работ одним формовщиком (индивидуальным предпринимателем).
На фотографиях 7–13 изображены варианты деталей, имеющих дефекты, которые можно использовать в качестве моделей после их восстановления подручными материалами.
При восстановлении используются такие материалы, как гипс, картон, пленка, пластик, клей, шпаклевка, пластилин и т. п.
Для сложных внутренних каналов деталей можно изготавливать отдельные песчаные стержни либо герметизировать (закрывать) такие каналы с последующим получением их на готовой отливке механическим способом. Такой подход особенно выгоден при единичном и мелкосерийном производстве отливок в ремонтных целях, когда достать новую деталь проблематично, а изготавливать модельную оснастку нецелесообразно.
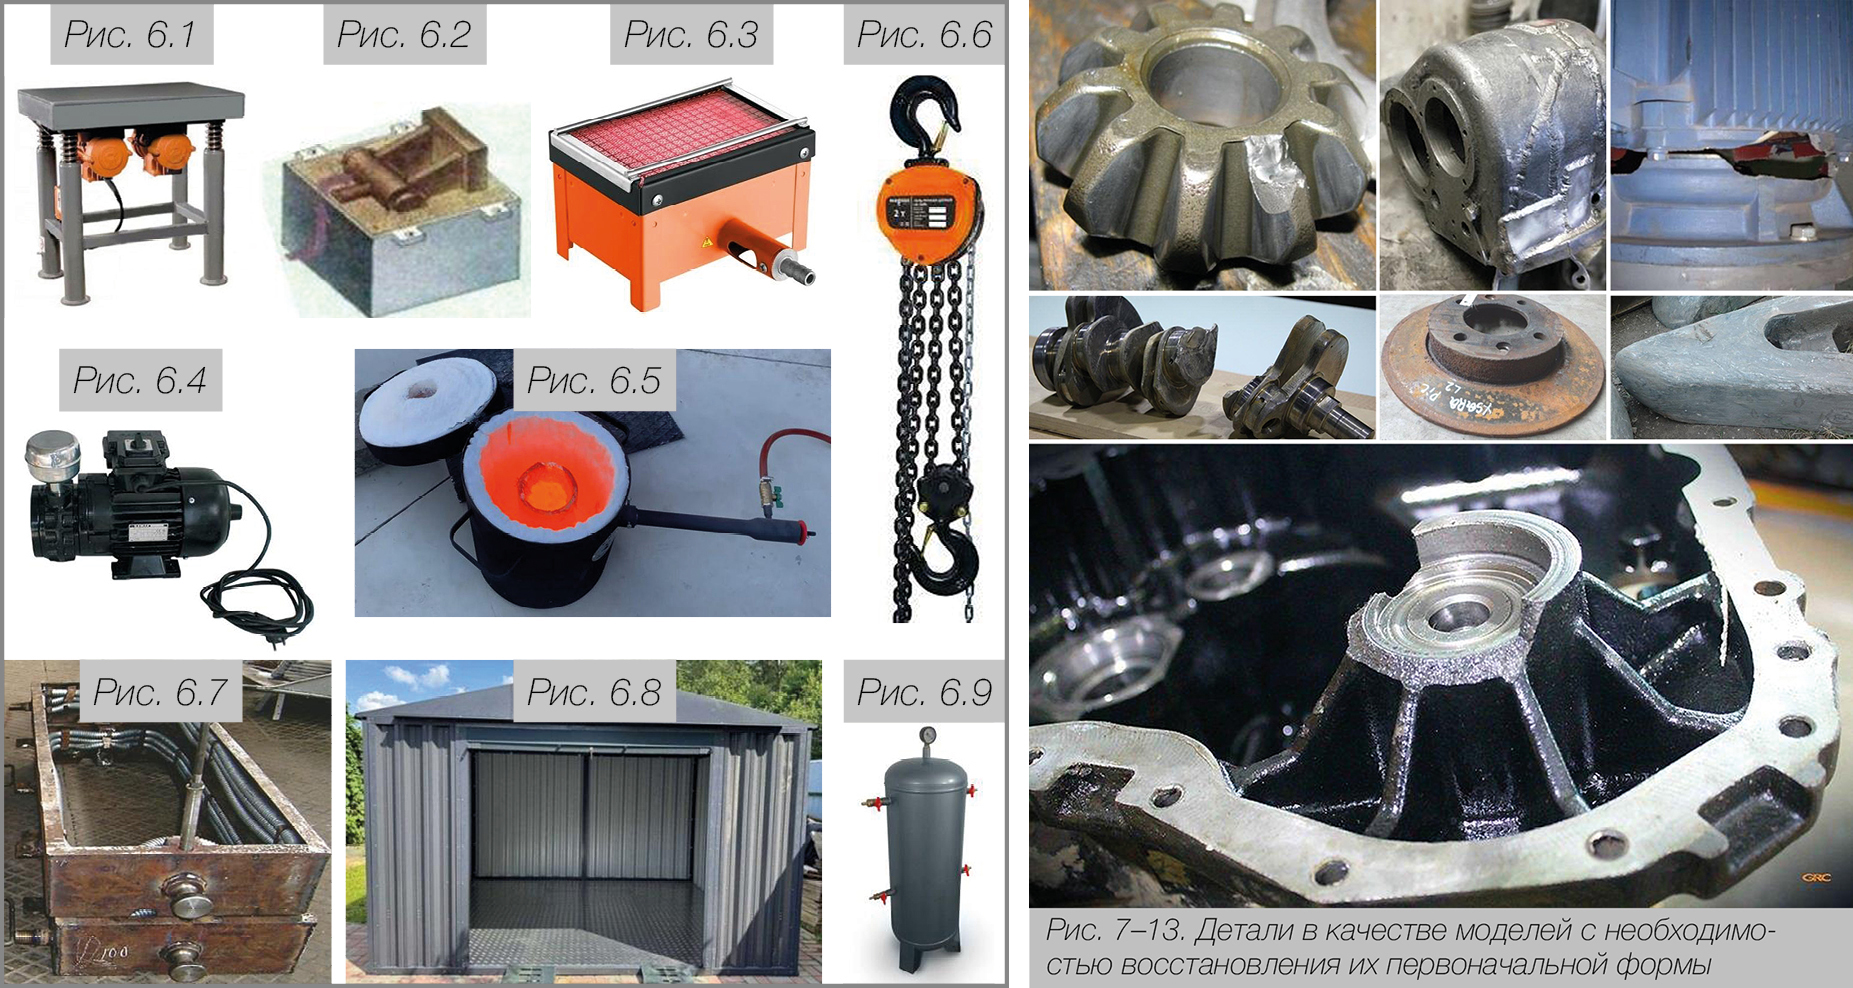
• Детали с дефектами поверхности исправляют путем скрепления их частей (рис. 8, 10), наращивания выработанных мест (рис. 7, 11, 13), достройки конструкции поломанных поверхностей (рис. 9, 12) с помощью подручных материалов (см. выше). При необходимости герметизируют отверстия на деталях (рис. 8, 9, 10, 12, 13) с последующей их проточкой на полученных отливках.
• Производят разметку линии разъема на детали (модели).
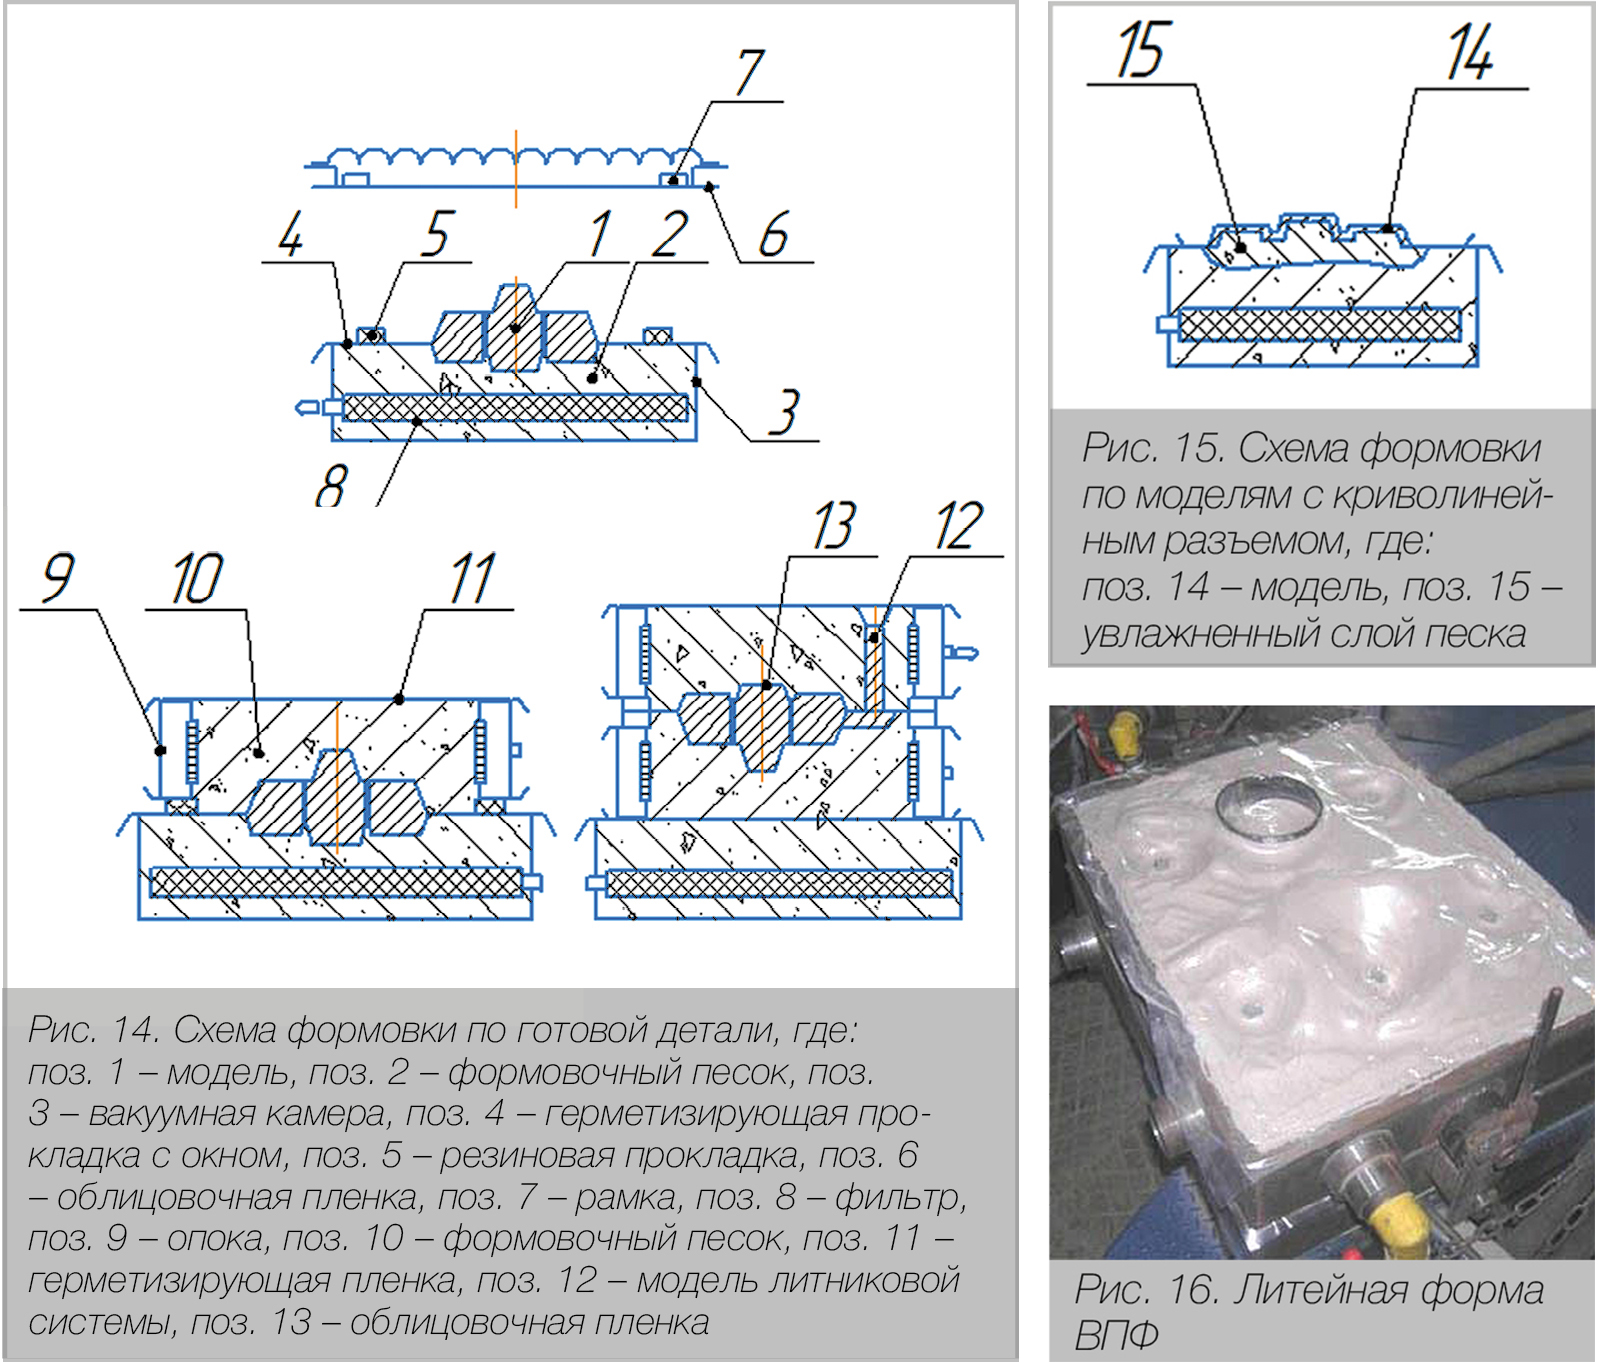
• Формовку начинают (рис. 14) с погружения модели (поз.1) в слой формовочного материала (поз. 2) вакуумной камеры (поз. 3) до ее линии разъема.
• Устанавливают герметизирующую прокладку (поз. 4) с окном под модель и резиновые прокладки (поз. 5) по габариту используемых опок.
• Осуществляют вакуумирование песка вакуумной камеры с помощью фильтра (поз. 8) и укладку облицовочной пленки (поз. 6) с помощью вакуумной рамки (поз. 7).
• Выполняют покраску пленки антипригарным составом и ее сушку.
• Устанавливают опоку (поз. 9), засыпают ее формовочным песком (поз. 10) и виброуплотняют его.
• Укладывают герметизирующую пленку (поз. 11) сверху опоки и вакуумируют ее.
• Отключают вакуум от вакуумной камеры.
• Изготовленную таким образом полуформу с моделью, не прекращая вакуумирование, поворачивают на 180 градусов, устанавливают плоскостью контрлада на жесткое основание.
• К модели (поз. 1) устанавливают модель литниковой системы (поз. 12).
• В облицовочной пленке (поз. 6) первой полуформы выполняют отверстия диаметром 0,5–0,8 мм.
• На лад первой полуформы с моделью укладывают вторую облицовочную пленку (поз. 13), которая оформляет рабочую поверхность второй полуформы.
• Устанавливают опоку и изготавливают вторую полуформу (аналогично первой).
• Готовые полуформы разъединяют, извлекают модели (поз. 1 и поз. 12) и вновь собирают. Полуформы скрепляют между собой – форма готова (рис. 16).
При формовке по моделям с криволинейным разъемом формовочный песок по периметру модели увлажняют и выкладывают по ее плоскости разъема (рис. 15).
При сборке форм обеспечивается плотный контакт по плоскости смыкания, что исключает возможность заливов металла и смещение полуформ. Для возможности использования опок различных габаритов вакуумную камеру снабжают набором герметизирующих прокладок с окнами, размеры которых на 5–10 % меньше габаритов опоки в свету.
Для снижения затрат на организацию и обслуживание такого производства рекомендуется использовать:
• обыкновенные сварные опоки (рис. 6.7) с установкой фильтрующих трубок (для вакуумирования формы);
• газовый нагреватель (рис. 6.3) вместо электрического;
• печь плавильную газовую (рис. 6.5) или электрическую (в зависимости от используемого металла);
• вакуумные насосы «сухие» (рис. 6.4) вместо водокольцевых;
• тали ручные (рис. 6.6);
• рамку для захвата облицовочной пленки с механическим либо магнитным ее креплением вместо более сложной системы вакуумного присасывания.
Литература
1. Близнюк-Квитко А. Л. Рекомендации по изготовлению точных литых заготовок в вакуумируемых формах. – Ворошиловградский проектно-технологический институт машиностроения «ВорошиловградПТИМаш». – 1986.
2. Готовые решения в литейном бизнесе от международной компании MODERNTECHNOLOGIES H.R.F. – moderntechnolog.com.
3. Металлургия малого формата // Сетевое издание «Коммерсант». – 24.05.2006.
4. Литейные мини-заводы // ООО «Стандарт». – litejnoe-oborudovanie.ru.
5. Как открыть литейное производство с нуля: площадь, мощность, люди. – Инжиниринговая компания (Modern Technologies). – 05.06.2026.

 Специалисты компании «Приводы и техника» провели обучение сотрудников ПАО...
 Старшеклассники Волгограда встретились с генеральным директором ОАО «Волгограднефтемаш»...
 Госкорпорация «Росатом» представила ключевые технологические разработки на выставке...